
实践操作模块基础技能:手工电弧焊(SMAW):焊条更换、引弧、运条、焊缝成型控制。气体保护焊(GMAW/GTAW):氩弧焊(TIG)、二氧化碳保护焊(MIG/MAG)的操作流程,保护气体调节。气焊与气割:氧气瓶、乙炔瓶的安全使用,火焰调节,金属切割技巧。专项技术:高压管道焊接、压力容器焊接、铝合金 / 不锈钢精密焊接等。机器人焊接编程(如 ABB、FANUC 机器人操作)。缺陷检测:焊缝外观检查、无损检测(RT 射线检测、UT 超声波检测)的基本原理。(三)安全与规范模块操作安全:防触电、防弧光辐射、防金属飞溅、有限空间作业规范。设备维护:焊机日常保养、故障排查(如电弧不稳、气体泄漏处理)。焊接质量管控体系完善,从母材检验到焊缝检测,全程保障工程可靠性。舟山喷涂焊接技术优化
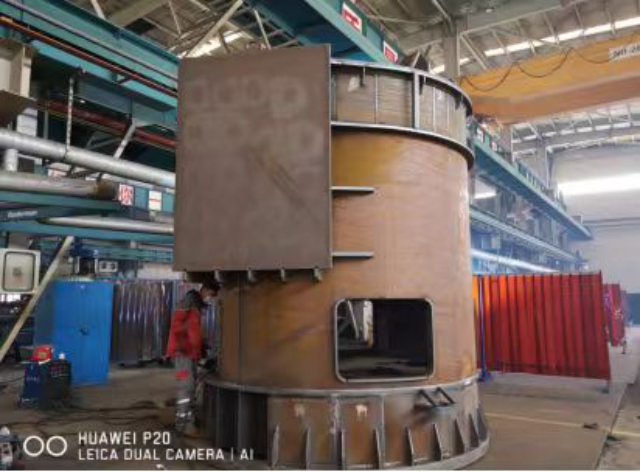
在焊接体系建设中,江苏全特技术服务有限公司特别强调生产效率的提升。通过引入自动化焊接设备和智能化生产管理系统,我们能够缩短焊接时间和提高生产效率。例如,激光焊接的速度是传统焊接的数倍,特别适合大规模工业生产。公司还提供自动化焊接生产线的集成服务,帮助客户实现焊接过程的无人化操作,进一步提升生产效率和产品质量稳定性。此外,我们通过优化焊接工艺流程,减少生产过程中的停机时间和废品率,为客户节省时间和成本。高效的焊接体系不*能够提升生产效率,还能增强企业在市场中的竞争力,助力客户实现可持续发展。江苏焊接技术服务价格大型结构焊接承接桥梁、压力容器项目,采用埋弧焊等工艺保障结构承载能力。
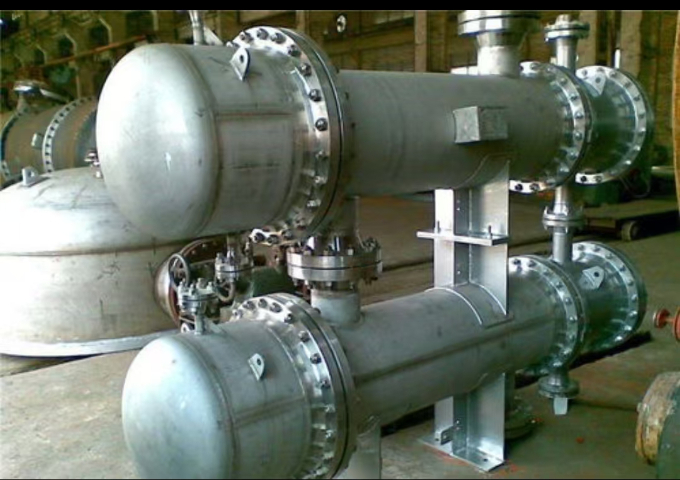
焊接工艺规程中的质量控制措施是确保焊接质量符合设计和使用要求的关键环节。以下是焊接工艺规程中常见的质量控制措施:焊接人员资质控制焊工资格认证:焊接操作人员必须持有相应的焊工证书,且证书范围应涵盖所从事的焊接工作。例如,从事压力容器焊接的焊工需持有压力容器焊工证,从事铝合金焊接的焊工需具备铝合金焊接资质。定期培训与考核:定期对焊工进行培训和技能考核,确保其焊接技能符合要求。培训内容包括焊接理论知识、操作技能、安全知识等。考核不合格的焊工应暂停焊接工作,重新培训并考核合格后方可上岗。
合规性: 满足法规、标准和客户要求的关键证据。效率与一致性: 减少返工和报废,提高生产效率和产品一致性。安全: 正确的工艺参数有助于保证焊接过程的安全。责任界定: 在出现质量问题时,WPS是追溯和分析原因的重要依据。总结: 焊接工艺规程(WPS)是将焊接工艺评定(PQR)的成果转化为具体生产操作指令的关键文件。它详细规定了焊接过程中的所有重要变量和技术要求,是确保焊接质量可重复、可追溯、符合标准的基石。任何重要的焊接生产活动都应依据合格的WPS进行。医疗设备焊接技术评定,遵循医疗行业标准,保障焊接工艺无菌与精度要求。
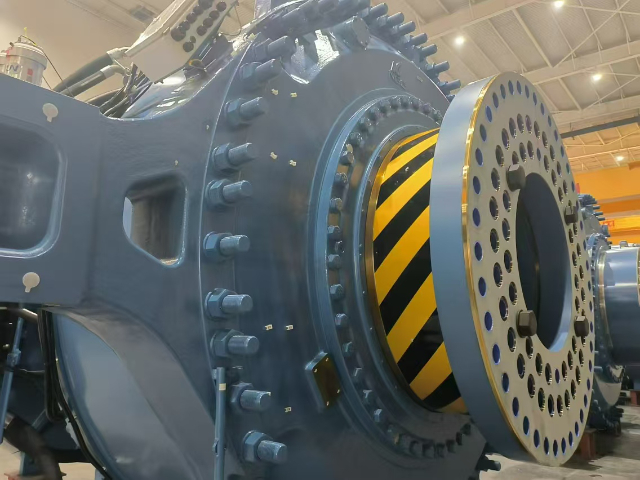
江苏全特技术服务有限公司在焊接体系建设中始终将高精度和高质量作为主要追求。通过引入先进的激光焊接技术,我们能够实现较高的焊接精度,焊缝公差可控制在极小范围内,确保焊接接头的强度和耐久性达到行业优良水平。这种高精度的焊接技术不*适用于精密零部件的制造,还能满足航空航天、汽车制造等领域的严格要求。此外,公司还提供焊接质量管理体系认证服务,确保焊接过程的每一个环节都符合国际标准。我们的专业团队会根据客户的实际需求,制定个性化的质量控制方案,从原材料检验到成品检测,全程把控焊接质量,为客户打造可靠、高效的焊接体系。钢结构焊接外包承接厂房、货架建设,高效完成焊接施工与安装调试。绍兴喷涂焊接技术服务公司
大型结构焊接外包承接桥梁、设备框架项目,专业团队保障施工安全合规。舟山喷涂焊接技术优化
NB/T 47014-2023与NB/T 47014-2011适用范围:两者均适用于承压设备的焊接工艺评定,包括锅炉、压力容器、压力管道等。技术变化:新增内容:2023版增加了电子束焊工艺评定、锆材的焊接工艺评定、堆焊隔离层等术语,修订了焊接工艺评定、焊接缺陷等定义。调整与删除:调整了部分母材牌号的类(组)别号,删除了部分气瓶用钢及奥氏体不锈钢母材牌号。修订内容:修订了铝焊丝的型号,对埋弧焊焊丝与焊剂的分类方式进行了调整。试验要求:2023版增加了焊接接头按设计图样要求的试验温度进行冲击试验规定及不同钢种焊接接头冲击吸收能量的合格指标。舟山喷涂焊接技术优化
江苏全特技术服务有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。